


Elektromos csatlakozó formák
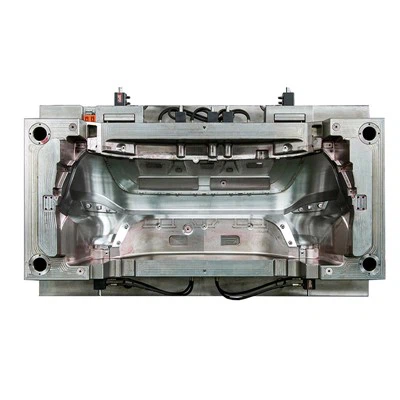
Az elektromos csatlakozóformák mikro{0}}szintű pontosságot igényelnek a vezető fémcsapok biztonságos elhelyezéséhez, miközben megőrzik a szigorú szigetelésvastagságot és szerkezeti integritást. A szerszámozási megoldásokat nagy-üregű, automatizált fröccsöntősorokhoz tervezték, ahol a méretmegismételhetőség és a rövid ciklusidők diktálják az alkatrészek költségét és a biztonsági megfelelést.
Mindegyik forma megfelel bizonyos műszaki hőre lágyuló műanyagoknak-, mint a PA66, PC, ABS és PP-, amelyek figyelembe veszik az anyag zsugorodását, a hőtágulást és a nagy-nyomású befecskendezési feszültséget. A 3-tűs fröccsöntött csatlakozóktól a bonyolult, több-részes ipari csatlakozókig a formák közvetlenül integrálhatók az automatikus betét-betöltő és tűbeillesztő robotikába.
Termékleírások
|
Műszaki paraméter |
Szabványos specifikációs opciók |
Testreszabási tartomány |
|
Forma alap |
LKM, DME, HASCO szabvány |
Egyedi lemezek, meghatározott acélminőségek |
|
Üreg/mag acél |
DIN 1.2344 (H13), DIN 1.2316, ASSAB S136, Nak80 |
Vákuum{0}}edzett HRC 48-52-ig |
|
Üregszám |
1+1, 2+2, 4+4, legfeljebb 16+16 üregek |
A prés tonnatartalma és a termelési mennyiség alapján |
|
Futórendszer |
Yudo, Mold{0}}Masters, Incoe Hot Runner / Cold Runner |
Szelep-kapu vagy nyitott{1}}kapu opciók |
|
Kidobó rendszer |
Kidobó csapok, lehúzó lemezek, hüvely kilökődés |
Elfordulásgátló{0}}csapok a betétvédelem érdekében |
|
Hűtő kialakítás |
Konform hűtés / Zavaros áramköri elrendezések |
15 másodperc alatti ciklusidőkhöz optimalizálva |
|
Várható penészélettartam |
500 000-1500,000+ Lövés |
Grade{0}}függő karbantartási ciklusok |
|
Tűrések |
+/-0,01 mm és +/-0,02 mm között |
A kritikus tű{0}}magasság méretei szigorúan betartva |
A termék előnyei
Nagy-pontos elválási vonalvezérlés:5-tengelyes, nagy sebességű CNC-központokon megmunkált, hogy kiküszöbölje a látható felületeken a villanást, és tiszta élek maradjanak a tűnyílások körül.
Optimalizált hőkezelés:A fúrt terelőlap és a spirális hűtőkörök egyenletes formahőmérsékletet tartanak fenn, csökkentve a vastag{0}}fal vetemedését és a ciklusidőket.
Betétvédelmi mechanizmusok:A beépített végálláskapcsolók és optikai érzékelők védik a finom fém érintkezőcsapokat az automatizált ráöntés során.
Cserélhető magbetétek:A szabványos zsebtűrések lehetővé teszik a kopásra hajlamos{0}}magrészek gyors cseréjét anélkül, hogy eltávolítanák a présforma alapját.
Nyomon követhető acél tanúsítás:Malomvizsgálati tanúsítványok (MTC) minden mag- és üreges acélhoz a kémiai összetétel és keménység ellenőrzésére szolgálnak a szerszám összeszerelése előtt.
Minőségellenőrzés és ellenőrzés
A szerszámok ellenőrzése szigorú metrológiai jelentéseken és a szállítás előtti próba{0}}ellenőrzésen alapul.
Bejövő acélellenőrzés:Rockwell keménységvizsgálat és ultrahangos hibadetektálás minden magblokkon a megmunkálás előtt.
A-Dimenzióellenőrzés folyamata során:A CNC és EDM megmunkálási tűréshatárokat Hexagon CMM és optikai komparátorok segítségével ellenőrizték a kritikus gyártási mérföldköveknél.
Összeszerelés és illeszkedés-tesztelése:Kék-nyomtatási tesztet hajtottak végre az elválasztó felületeken, hogy biztosítsák a legalább 85%-os érintkezési felületet, megakadályozva a villanások kialakulását nagy-nyomású befecskendezés alatt.
T1 próba és Cpk mintavétel:A penészgombák folyamatos száraz cikluson mennek keresztül, majd gyanta-lövés-próbák következnek. A méretjelentéseket (FAI), a kezdeti mintavizsgálati lapokat és a 30 lövésből álló fröccsöntési paraméterlapokat a szerszámmal együtt szállítjuk.
Testreszabás és mérnöki támogatás
DFM elemzés:A STEP/IGES-fájl kézhezvételétől számított 24-48 órán belül kézbesítjük, azonosítva a merülési szögeket, a süllyedésnyomokat, a kapuk helyét és a kilökési kockázatokat.
MoldFlow szimuláció:Reológiai elemzést végeztek a kitöltési minták, hegesztési vonalak, légcsapdák és térfogati zsugorodás előrejelzésére az acél vágása előtt.
Reverse Engineering:Fizikai mintamérések és 3D szkennelés elérhető a meglévő elhasználódott-vagy szabadalmaztatott csatlakozódizájnok megismétlésére.
Adatok átláthatósága:Teljes 2D/3D-s szerszámrajzok (SolidWorks, AutoCAD, UG NX) az ügyfél általi áttekintéshez és archiváláshoz a projekt aláírásakor-.
Alkalmazások
Szórakoztató elektronika:Formaszerszámok szabványos tápkábelekhez, USB-adapterházakhoz és öntött csatlakozókapcsokhoz.
Háztartási gépek:Nagy-tartósságú dugaszolóformák konyhai készülékekhez és elektromos szerszámokhoz, amelyek ütésálló-PC/ABS keveréket igényelnek.
Ipari huzalozási eszközök:Nagy teherbírású, nagy-áramerősségű ipari dugaszoló- és aljzatformák (IP44 / IP67 besorolás), amelyek robusztus reteszelő mechanizmust és vastag -falszigetelést igényelnek.
Autótöltő csatlakozók:Speciális túlöntő szerszámok alacsony feszültségű belső kábelkötegekhez és csatlakozóblokkokhoz{0}}.
-Értékesítés utáni és műszaki támogatás
Globális alkatrészellátás:Szabványos kilökőcsapok, rugók és cseremag betétek 48 órán belül kiszállításra kerülnek a gyártási állásidő minimalizálása érdekében.
Távoli hibaelhárítás:Mérnöki csapat videolinken keresztül elérhető a fröccsöntési hibák (villanás, rövid felvételek, vetemedés) elemzéséhez és a feldolgozási paraméterek beállításához.
Szerszám export garancia:Vákuum-lezárt nedvességzáró-zsákokba csomagolt formák, füstölésmentes-fa ládákban, alkatrészkészletekkel és karbantartási kézikönyvekkel.
GYIK
K: Milyen acélminőségek javasoltak a nagy mennyiségű{0}} elektromos csatlakozóformákhoz?
V: Az egymillió ciklust meghaladó gyártási sorozatok esetén az edzett rozsdamentes acélok, például az ASSAB S136 vagy a DIN 1.2316 megakadályozzák a PVC/halogén -mentes-gázosodás okozta korróziót, és ellenállnak a csapot{4}}formázó magok mechanikai kopásának. A szabványos futásokhoz a DIN 1.2344 (H13) szabvány szerint HRC 48-52-re edzett vákuum{8}} az alapfelszereltség.
K: Hogyan akadályozhatja meg, hogy felvillanjon a fémcsapok körül az öntött dugókban?
V: A szoros-tűrési zsebmegmunkálás (+/-0,01 mm-en belül) a csapbeillesztési zónák körüli pozitív mechanikus-lezárásokkal kombinálva kiküszöböli a villanást. Rugós vagy hidraulikus szorítómechanizmusok rögzítik a fémbetéteket a befecskendezési nyomás növekedése előtt.
K: Mennyi a tipikus átfutási idő a DFM jóváhagyásától a T1 mintákig?
V: A szabványos átfutási idő 30 és 45 naptári nap között van, az üregek számától, a futómű bonyolultságától és az acél elérhetőségétől függően. Az összetett, több-anyagból vagy csúsztatható-nehéz ipari dugós formák 50-60 napot igényelnek.
K: Az öntőformái integrálhatók teljesen automatizált gyártósorokba?
V: Igen. A formák szabványos beépítési méretekkel, hidraulikus gyorscsatlakozó{1}}szerelvényekkel és elektromos interfészekkel rendelkeznek, amelyek kompatibilisek a Yudo, a Sepro és más szabványos automatizálási csákány-és-karrendszerekkel.
Népszerű tags: elektromos csatlakozóformák, kínai elektromos csatlakozóformák gyártói, beszállítói, gyárai
Következő
Elektromos csatlakozódoboz formákAkár ez is tetszhet


A szálláslekérdezés elküldése