


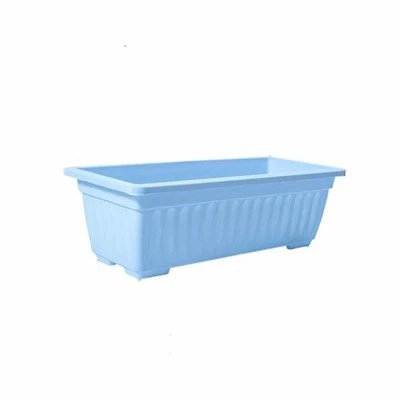
Mezőgazdasági ültetődoboz formák
Egyedi fröccsöntő formák mezőgazdasági ültetőládákhoz és faiskolai konténerekhez
A mezőgazdasági ültetődobozformák több-komponensű acél fröccsöntő szerszámok, amelyek tartós, UV--sugárzásnak ellenálló műanyag tartályok tömeges-gyártására készültek, beleértve a palántatálcákat, üvegházi dobozokat, cserepeket és városi gazdálkodási modulokat.
A szabványos áruformáktól eltérően a mezőgazdasági szerszámokhoz csúsztatásra, mély-magszerkezetekre és optimalizált hűtésre van szükség a vastag-falú sarkokhoz és szerkezeti bordázatokhoz. A taizhoumould.net oldalon a szerszámkonfigurációkat a présmennyiséghez (250-1600 tonnáig), a polimer zsugorodási arányhoz (PP, HDPE és újrahasznosított keverékek) és a megcélzott ciklusidőkhöz igazítják, 15 éves exportszerszámozási tapasztalattal.
Termékleírások
|
Specifikáció Tétel |
Szabványos műszaki paraméterek |
Egyéni beállítások |
|
Alkalmazható gyanták |
PP, HDPE, ABS, újrahasznosított posta{0}}fogyasztói gyanták |
Anti{0}}UV adalékok integrációja |
|
Formaacél (mag és üreg) |
DIN 1.2738, P20, H13, 718H |
Előkeményített HRC 30–35 vagy vákuum-hűtött HRC 48–52 |
|
Forma alap szabvány |
LKM, HASCO, DME |
Önkenő{0}}kopólemezek |
|
Futórendszer |
Hot Runner / Cold Runner |
Yudo, Incoe, Synventive vagy nyitott fúvókabeállítások |
|
Kidobási módszer |
Csupaszító lemez, kidobócsapok, belső légszelepek |
Úgy konfigurálva, hogy megakadályozza a mély{0}}húzott részek deformációját |
|
Hűtőrendszer |
Zavaros és spirális csatornák |
Konform hűtési elrendezések összetett geometriákhoz |
|
Várható penészélettartam |
500 000-1 500 000 ciklus |
Edzett lapkacserékkel karbantartva |
|
Gép kompatibilitás |
Haiti, Engel, Demag, Chen Hsong (250-1600 tonna) |
A rögzítő-rúd hézaga és a-elzárási magasság ellenőrzése megmunkálás előtt |
A termék előnyei
Célzott hőkezelés:A nagy-feszültségű üreg sarkaitól 15 mm-en belül elhelyezett turbulens vízcsatornák csökkentik a hűtési időt, és kiküszöbölik a süllyedésnyomokat a mély-húzóbordákon.
Szoros elválási vonal szabályozás:A nagy-tonnás CNC-marás és a lassú-sebességű huzalos szikraforgácsolás 0,015 mm-en belül tartja a vágási vonal tűrését, kiküszöbölve a villogást és a másodlagos vágást.
Strukturális bordázattámogatás:A szerszámgeometria alkalmazkodik a nagy talajterheléshez szükséges mély belső bordákhoz és az automatizált egymásra rakáshoz anélkül, hogy veszélyeztetné a vékony{0}}fal integritását.
Cserélhető nagy{0}}kopású betétek:A kapuzónák és a saroksugarak különálló, hőkezelt betéteket használnak-, hogy leegyszerűsítsék a közepes élettartamú-karbantartást.
Minőségellenőrzés és ellenőrzés
Acél tanúsítás:Az anyagvizsgálati tanúsítványok (MTC) a kémiai összetételt és a keménységet durva megmunkálás előtt ellenőrzik.
CMM-ellenőrzés:A megmunkálás utáni elektróda- és acélmérések koordináta mérőgépekkel + mínusz 0,01 mm-es tűréshatáron belül- megerősítve.
T1 próba és mintavétel:Minden formát legalább 3-órás folyamatos szárazonfutási és fröccsöntési tesztnek vetnek alá meghatározott gyantaminőségek használatával.
Dokumentációs csomag:A szállítmányok 2D/3D rajzokat, acél hőkezelési tanúsítványokat, alkatrészlistákat és CMM vizsgálati jelentéseket tartalmaznak.
Testreszabás és mérnöki támogatás
DFM elemzés:A 3D-s alkatrészfájlok (STEP/IGES) kézhezvételétől számított 24 órán belül kézbesítjük a huzatszögek, a falvastagság-változások és a kapuhelyek azonosítására.
Forma áramlási szimuláció:A CAE szoftver szimulálja a töltési időt, a hegesztési vonalakat, a légcsapdákat és a térfogati zsugorodást, hogy biztosítsa a kiegyensúlyozott anyagáramlást.
Reverse Engineering:Fizikai minták kiértékelése 3D kék{1}}fény szkenneléssel a szerszámadatok rekonstruálásához, ha hiányoznak CAD-modellek.
Alkalmazások
Kereskedelmi üvegházak:Strukturális ültetőtálcák és apály{0}}és-hidroponikus csatornák.
Faiskolák és erdészet:Mély{0}}gyökérképző konténerek és egymásra rakható szállítódobozok.
Városi gazdálkodás:Moduláris öntöző{0}}ültetődobozok és zöld{1}}tető-rögzítő modulok.
Mezőgazdasági logisztika:Fészkelődő és egymásra rakható betakarítási ládák, amelyek ütésállóságot biztosítanak szélsőséges tárolási hőmérsékleteken.
-Értékesítés utáni és műszaki támogatás
Pótalkatrészek biztosítása
Szabványos alkatrészek a kezdeti szerszám-alkatrészkészletben.
Távoli hibaelhárítás
Mérnöki csapat videolinken keresztül elérhető a fröccsöntési hibák diagnosztizálására a gyártás során.
Mérnöki változásmenedzsment (ECO)
Fenntartott felülvizsgálati vezérlők a szerszámok módosításához, ha a doboz specifikációi vagy az emblémák frissülnek.
GYIK
K: Milyen acélminőségek ajánlottak egy 1 000 000 lövés életciklusú ültetődoboz formához?
V: A szabványos PP vagy HDPE gyártáshoz a DIN 1.2738 vagy P20 szabvány szerint előedzett acélt (HRC 30-35) használnak a nagy formaalapokhoz és üregekhez. A csiszolóanyaggal újrahasznosított műanyagok vagy üveggel{6}}töltött polimerek esetén a mag- és üreges betétek HRC 48-52 vákuum-edzett acélra vagy 420SS rozsdamentes acélra lettek bővítve.
K: Hogyan akadályozható meg a penész vetemedése mély{0}}húzású ültetőládák gyártása során?
V: A vetemedést a DFM és a hűtési tervezés során számítógépes{0}}formaáramlás-elemzés segítségével ellenőrzik a kitöltési arányok kiegyensúlyozása érdekében. A konform hűtőcsatornák a mély szerkezeti sarkok és a vastag bordák metszéspontjai körül helyezkednek el, hogy biztosítsák az egyenletes hőelvezetést.
K: Milyen fájlformátumok szükségesek a DFM elindításához és az idézéshez?
V: STEP, IGES vagy XT formátumú 3D-s modellekre van szükség, valamint 2D-s méretrajzokra, amelyek jelzik a kritikus tűréseket, a felületkezelést (VDI 3400 vagy SPI) és a cél-injektálógép specifikációit.
K: Mennyi a standard átfutási idő a megrendelés visszaigazolásától a T1 mintavételig?
V: A szabványos átfutási idő 35 és 55 nap között van, az öntőforma méretétől, az üregek számától és az olyan mechanizmusoktól függően, mint a melegcsatornák vagy a hidraulikus csúszdák. A projekt indításakor mérföldkő ütemezést biztosítunk, heti frissítésekkel.
K: Hogyan csomagolják a formákat a nemzetközi tengeri szállításhoz?
V: A formákat megtisztítják, rozsdagátlóval bevonják, nedvességálló-műanyag fóliába csomagolják, és az ISPM 15-nek megfelelő, füstölt faládákba rögzítik. A szerelvények, a csatlakozók és a pótalkatrészek egy integrált szerszámos dobozba vannak zárva.
K: Elfogadható-e a szerszámmódosítás, ha a mintavétel után a doboz kialakítása megváltozik?
V: Igen. Mivel a mag- és üreges megmunkálási utak a CAD/CAM adatbázisban vannak archiválva, a műszaki változtatási utasítások (ECO) végrehajthatók. Az acél kiegészítése vagy újra{2}}megmunkálása jellemzően 3-7 munkanapon belül megtörténik a tervezési-lelépést követően.
Népszerű tags: mezőgazdasági ültetődoboz formák, Kína mezőgazdasági ültetődoboz formák gyártói, beszállítói, gyárai
Egy pár
nemAkár ez is tetszhet


A szálláslekérdezés elküldése